Thin-Wall Deep Drawing for Next-Gen Prismatic Battery Casing: Controlling Wall Uniformity and Corner Radii
Oct 13, 2026
Thin-wall deep drawing is the primary forming challenge for large-capacity prismatic battery aluminum cases above 300Ah. Reducing shell thickness to 0.6–0.8mm improves gravimetric energy density but increases risks of wall thinning, corner cracking, dimensional deviation, and laser sealing failure.
Xiamen Apollo Stamping Welding Technology Co., Ltd. controls thin-wall battery shell deep drawing through multi-stage drawing dies, progressive forming simulation, controlled lubrication, CMM inspection, and surface preparation processes designed for high-volume EV battery enclosure production.
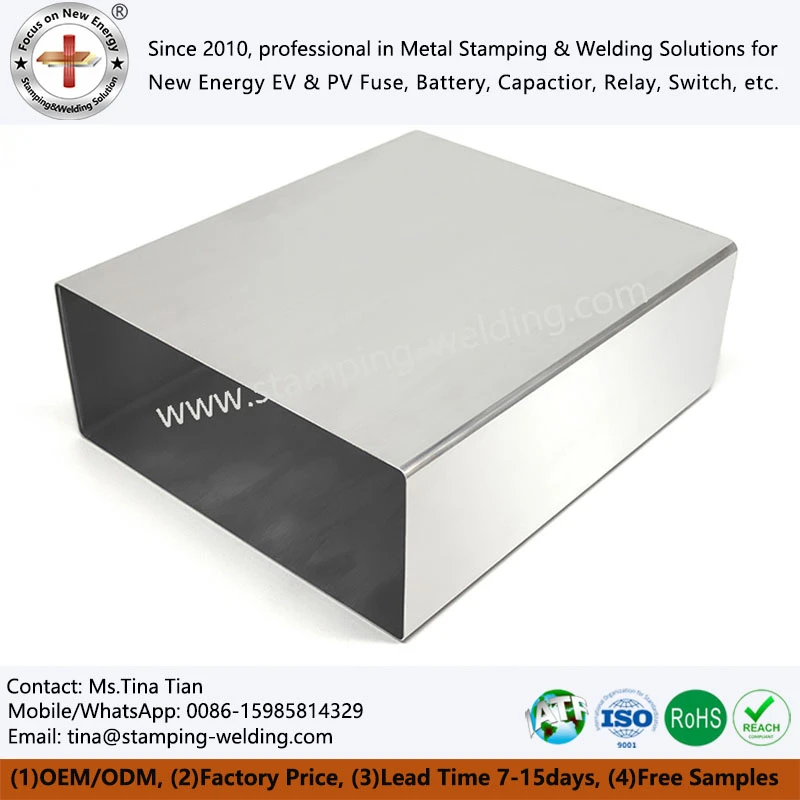
Engineering Challenge of 0.6–0.8 mm Thin-Wall Aluminum Battery Cases for 314Ah Cells
Large-format prismatic lithium battery cells require higher internal volume utilization. For 314Ah and above capacity cells, aluminum casing designs are moving toward thinner walls while maintaining mechanical strength against internal gas pressure, electrode expansion force, and vibration loads.
A typical prismatic battery enclosure requires:
Material: Aluminum alloy 3003-H14, 3003-O, 5052-H32 or customer specified grades
Wall thickness: 0.6–0.8mm
Dimensional tolerance: ±0.01mm for critical sealing areas
Flatness control: according to battery module assembly requirements
Surface cleanliness: compatible with laser welding sealing process
Burst pressure verification: according to cell safety validation requirements
The main forming difficulty is not simply reducing material thickness. The challenge is maintaining uniform wall distribution after deep drawing deformation.
During deep drawing, material flows from the flange area into the cavity. Excessive tensile stress causes corner cracking, while insufficient material flow creates wrinkles and uneven wall thickness.
Key process variables include:
| Parameter | Engineering Impact | Typical Control Method |
| Drawing ratio | Determines forming feasibility | Multi-stage drawing calculation |
| Punch radius | Controls tensile stress concentration | Precision die machining |
| Die clearance | Influences wall thinning | ±0.01mm machining control |
| Lubrication coefficient | Affects material flow | Automated lubricant application |
| Blank holder force | Prevents wrinkles | Servo press adjustment |
| Material hardness | Determines deformation behavior | Incoming material inspection |
Multi-Stage Deep Drawing Process with 0.6–0.8mm Wall Thickness Control
Drawing Ratio Calculation Based on Aluminum Material Flow
Thin-wall battery shell deep drawing cannot be completed through a single forming operation.
For aluminum battery enclosures, excessive single-step deformation may exceed the material elongation limit and generate:
Sidewall thinning
Corner fracture
Bottom deformation
Micro cracks invisible during visual inspection
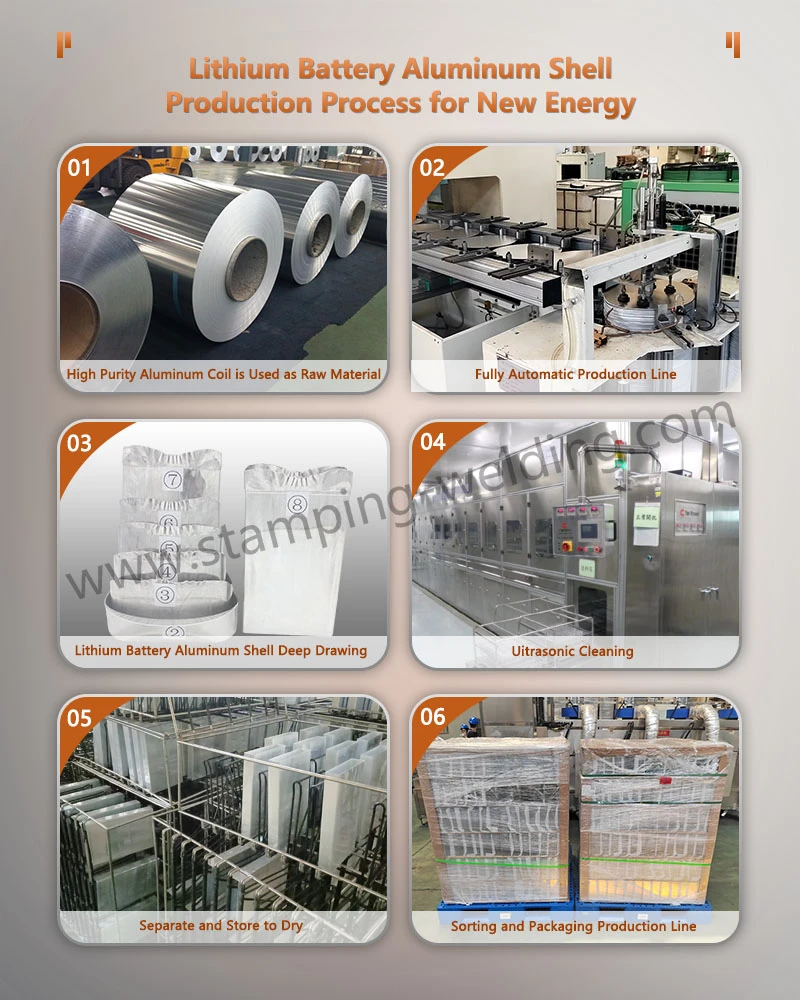
Apollo applies multi-stage drawing processes to gradually redistribute forming stress.
Typical process sequence:
1. Blank preparation and precision cutting
2. First drawing operation
3. Intermediate stress-relief forming
4. Secondary and tertiary drawing
5. Calibration drawing
6. Trimming and dimensional correction
The relationship between drawing ratio and material flow is evaluated through:
Drawing Ratio = Blank Diameter / Punch Diameter
For thin aluminum shells, optimized multi-stage drawing reduces localized strain concentration and improves wall thickness consistency.
Progressive Die Design and Step Thinning Control
High-volume EV battery casing production requires stable tooling performance.
Apollo develops dedicated deep drawing dies with:
Progressive forming stations
Precision guide pillars
Hardened die inserts
Controlled forming radius
Automated lubrication channels
The objective is not maximum deformation per stroke but controlled deformation distribution.
| Process Method | Wall Thickness Result | Production Stability |
| Single-step deep drawing | Higher thinning risk at corners | Low |
| Two-stage drawing | Improved wall distribution | Medium |
| Multi-stage deep drawing | Stable 0.6–0.8mm walls | High |
| Step thinning drawing | Optimized material flow | High |
For OEM battery casing programs requiring millions of pieces annually, progressive die durability and repeatability directly affect production yield.
Request Free DFM Evaluation & Quote
Corner Radius Optimization for Preventing Stress Concentration and Battery Shell Failure
R-Angle Design Influence on Aluminum Shell Reliability
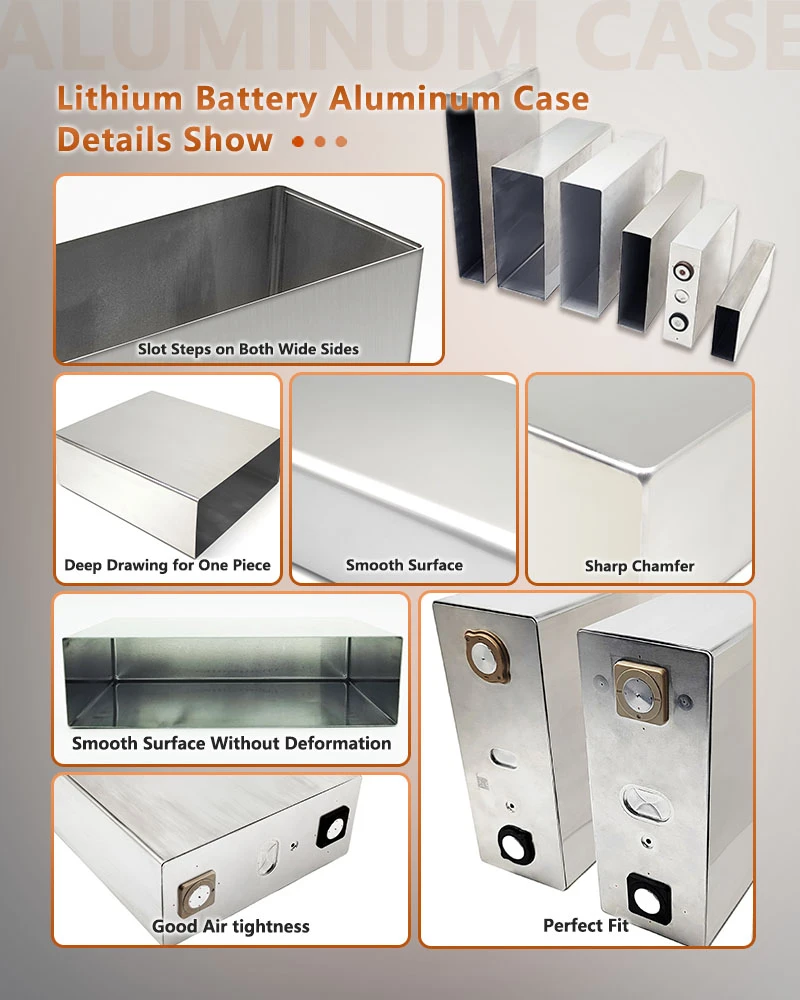
The corner radius (R angle) is one of the most sensitive parameters in prismatic battery casing design.
A smaller corner radius improves internal volume utilization but increases:
Tensile stress concentration
Local wall thinning
Material hardening
Crack initiation probability
A larger corner radius improves formability but reduces available cell volume.
Engineering optimization requires balancing:
| Corner Radius Design | Advantages | Risks |
| Small R angle | Higher energy density | Increased cracking risk |
| Large R angle | Better forming reliability | Reduced internal capacity |
| Optimized R transition | Balanced strength and volume | Requires simulation validation |
Apollo evaluates corner transition geometry using:
Finite Element Analysis (FEA)
Material forming simulation
Cross-section thickness measurement
CMM dimensional inspection
Long-Cycle Expansion Resistance of Battery Aluminum Enclosure
During long-term cycling, lithium cells experience:
Electrode expansion
Gas generation pressure
Thermal cycling stress
The aluminum enclosure must maintain structural integrity without deformation affecting:
Electrode alignment
Module assembly accuracy
Laser sealing quality
A stable deep drawing process ensures:
Uniform wall thickness
Controlled corner stress
Consistent sealing surface geometry
Surface Cleaning and Laser Welding Compatibility Requirements for Battery Enclosures
Multi-Stage Ultrasonic Cleaning Before Laser Sealing
After deep drawing and trimming, aluminum battery shells contain:
Drawing lubricant residue
Metal particles
Oxide contamination
Organic surface compounds
These contaminants directly influence laser welding performance.
Apollo uses multi-stage ultrasonic cleaning processes:
1. Alkaline degreasing
2. Ultrasonic cleaning
3. DI water rinsing
4. Drying treatment
Surface cleanliness inspection
The cleaned surface is evaluated through:
Surface energy measurement
Dyne value testing
Visual contamination inspection
Higher surface energy improves:
Laser beam absorption consistency
Weld penetration stability
Sealing reliability
Laser Welding Performance Requirements for Battery Sealing
Prismatic battery casing sealing commonly uses laser welding because of:
Low thermal deformation
High welding speed
Precise heat input control
The aluminum shell must provide:
| Requirement | Target Value |
| Surface cleanliness | Stable dyne value before welding |
| Dimensional tolerance | ±0.01mm sealing area |
| Weld penetration | Controlled according to design thickness |
| Leak testing | Helium leak test/pressure validation |
| Material compatibility | 3003 aluminum laser welding |
Poor surface preparation may result in:
Porosity
Incomplete penetration
Leakage failure
Reduced cycle life
Download Busbar Design Specification
Apollo Thin Wall Battery Shell Manufacturing Capability for High-Volume EV Programs
In-House Tooling Development and Precision Stamping Control
Apollo develops battery enclosure tooling internally, including:
Deep drawing die design
Progressive die manufacturing
Mold trial validation
Process parameter optimization
Tooling validation includes:
Dimensional inspection
Material flow analysis
Trial production verification
CMM measurement reports
The production system follows automotive quality requirements:
IATF 16949-certified quality management
PPAP Level 3 documentation support
SPC process monitoring
Traceability management
Quality Inspection System for Thin-Wall Aluminum Battery Cases
Thin aluminum shells require inspection beyond conventional stamping measurements.
Apollo applies:
| Inspection Method | Purpose |
| CMM inspection | Critical dimension verification |
| Thickness measurement | Wall uniformity control |
| Metallographic analysis | Material deformation evaluation |
| Burst pressure test | Structural reliability validation |
| Surface inspection | Laser welding preparation control |
Production targets include:
Stable batch consistency
Repeatable forming accuracy
Reduced welding defect probability
Long-term supplier reliability
Material Selection Comparison: 3003 Aluminum vs 5052 Aluminum for Battery Enclosures
| Material | Mechanical Characteristics | Typical Application |
| 3003-H14 | Good corrosion resistance, balanced strength and formability | EV prismatic battery cases |
| 3003-O | Higher ductility for deep drawing | Complex thin-wall forming |
| 5052-H32 | Higher strength and fatigue resistance | Structural battery housings |
| 6061-T6 | High strength but lower deep drawing suitability | Machined structural parts |
For deep drawing applications requiring 0.6–0.8mm wall thickness, aluminum grade selection directly affects:
Maximum drawing ratio
Corner crack resistance
Tool life
Production yield
FAQ
What is the typical lead time for PPAP Level 3 prismatic battery aluminum case OEM projects?
Apollo typically provides prototype validation samples first, followed by PPAP Level 3 documentation and mass production scheduling based on tooling approval and customer requirements.
How does Apollo control cracking during thin-wall battery shell deep drawing?
Apollo controls cracking through multi-stage drawing, optimized corner radius design, lubrication management, and forming simulation to maintain stable aluminum material flow.
What inspection methods verify aluminum battery enclosure wall thickness accuracy?
Apollo uses CMM inspection, thickness measurement, dimensional reports, and process monitoring to verify thin-wall battery casing consistency.
contact us